📄
压铸模具热平衡:能量收支账与冷却水路设计
工艺计算 2026-10-27
压铸知识库 / 工艺计算
模具温度不是"越热越好"也不是"越冷越好",而是一条能量收支的账目:每一模金属带进来多少热量,就必须有多少热量被水路、压板、辐射和喷涂带走。收支不平衡,模温漂移,充填时间的计算前提(Td)就失效。
热量收支全景
Qin = m·(cp·ΔT + L)/t
m 每模金属量 (kg) · cp 比热(铝 ≈1.0 kJ/kg·K)· ΔT 浇注温度−脱模温度 · L 结晶潜热(铝 ≈390 kJ/kg)· t 节拍 (s)。
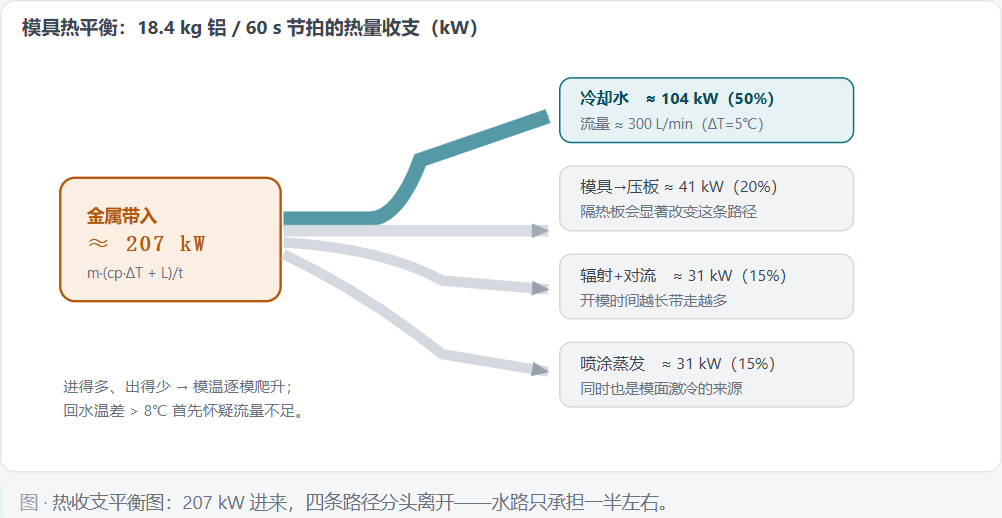
例:18.4 kg 铝、Ti 660°C、脱模 430°C、节拍 60 s → Qin = 18.4×(1.0×230+390)/60 ≈ 207 kW。
四条去路
| 去路 | 典型占比 | 说明 |
|---|---|---|
| 冷却水 | ≈50% | 流量 ≈ 300 L/min (ΔT=5°C);回水温差 > 8°C 首先怀疑流量不足 |
| 模具→压板 | ≈20% | 隔热板会显著改变这条路径——加隔热板后水路需求重新标定 |
| 辐射+对流 | ≈15% | 开模时间越长带走越多 |
| 喷涂蒸发 | ≈15% | 同时是模面激冷(热疲劳源)的来源 |
工程判据
热平衡三问① 回水温差是否 <8°C?超了先查水垢/流量。② 连续生产模温是否缓慢爬升?进得多出得少,加大水路或延节拍。③ 局部粘模点是不是热节?点冷补位,不要全模加大水量。
- 模温对 PQ² 的反馈:Td 假设 340°C 而实际跑到 280°C,浇口方程给出的 t_max 会偏松约 8–10%——先稳热平衡,再谈 PQ² 微调
- 热疲劳:模面温差周期 ±150°C 以上时,热裂是寿命瓶颈;喷涂既是冷却也是激冷,雾量与角度都算工艺
与站内工具的衔接
充填时间上限(ft 计算器)依赖 Td 输入;本篇给出 Td 的真实约束来源。热平衡核算目前以本篇手算为准,后续可做成独立计算器。