📄
雾化流判定:J 值法与最小浇口速度
工艺计算 2026-10-27
压铸知识库 / 工艺计算
雾化流(atomized flow)是内浇口速度的物理底线:低于它,金属液以粗颗粒流/滴流进入型腔,携带的空气和氧化膜直接铸进件里。NADCA 用一个无量纲判据来划这条线。
判据公式(E700 Eq.3-2)
D·ρ·vg1.71 ≥ J
英制单位:D 浇口厚度 (in) · ρ 密度 (lbs/in³) · vg 浇口速度 (in/s)。J 合金雾化常数——判据含义:浇口越厚、合金越重,需要的速度越高才能撕成雾化流。
J 值表(按合金)
| 合金 | J | 备注 |
|---|---|---|
| 镁 AZ91 | 362 | 密度最小,最易雾化 |
| 铝 Si 系 | 526 | 最常用 |
| 锌 #3/#5 | 625 | 热室速度低,靠薄浇口补 |
| 铜 | 987 | 需要的速度最高 |
| 铅 | 395 | — |
反算最小速度
工程上更有用的是反算:给定浇口厚度 d(mm),最小雾化速度
vg,min (m/s) ≈ ( J / (D·ρ) )^(1/1.71) 换算英制后约 0.049·(J/(d_in·ρ))^(0.585)
站内 雾化判据计算器 已实现正向判定与反向求解,自动做英制换算。
例:铝合金浇口厚 1.5 mm → v_min ≈ 17.3 m/s。这与速度推荐带图中的雾化线一致:
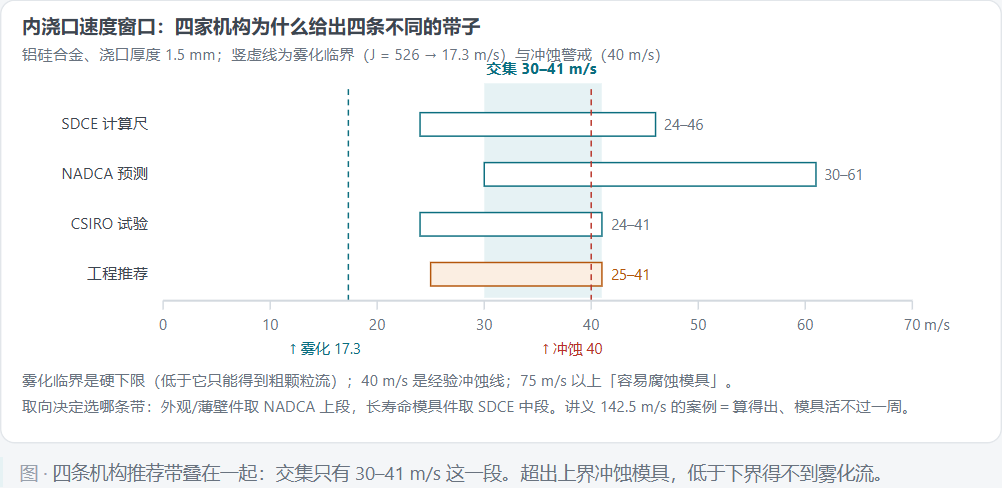
与速度带的叠加纪律
三条线的合围设计浇口速度必须同时满足:① 高于雾化线(物理底线);② 低于 40 m/s(模具寿命);③ 让工作点落在速度带 ∩ 时间带交集内(PQ² 校核)。三者冲突时优先级:雾化线 > 时间带 > 外观速度上限。
- 雾化不了 → 减薄浇口厚度(不是减小面积)或提速度
- 冲蚀了 → 增大面积摊薄速度、或换更耐冲蚀的模芯材料
- 卷气了 → 检查慢压射临界速度与排气(见《PQ² 图入门》慢压射图)