📄
NADCA 浇口方程:理论最大充填时间(2006 版)
工艺计算 2026-10-27
压铸知识库 / 工艺计算
充填时间上限不是经验拍数,而是由金属液在型腔里"还能流动多久"决定的物理量。NADCA 浇口方程(2006 版)把它写成壁厚与四个温度的函数。
公式与各项来源
tmax = K·w·(Ti − Tf + S·Z)/(Tf − Td)
E700 Eq.4.1。tmax 理论最大充填时间 (s) · w 特征壁厚 (in) · K 合金常数 · Ti 金属液浇注温度 · Tf 金属液前端流动截止温度 · Td 模具温度 · S 表面质量要求系数 · Z 温度修正因子。
分子是"金属液还带着多少过热度",分母是"金属与模具之间的激冷强度"——壁厚越薄、过热越少、模温越低,允许的充填时间越短。
合金常数表(E700 内置值)
| 合金 | K | Ti (°C) | Tf (°C) | Td (°C) | Z | S(光滑 0 / 一般 / 复杂) |
|---|---|---|---|---|---|---|
| 铝 Si9Cu3 类 | 0.0346 | 650 | 570 | 340 | 3.8 | 0 / 1 / 2 档内插 |
| 镁 AZ91 | 0.0300 | 660 | 570 | 300 | 3.8 | 同上 |
| 锌 #3 | 0.0396 | 420 | 390 | 200 | 3.8 | 同上 |
| 锌 #5 | 0.0408 | 425 | 395 | 200 | 3.8 | 同上 |
复核:E700 原书算例
w = 0.1 in、铝、Ti=650、Tf=570、Td=340、S 取一般档 → t_max = 0.0346×0.1×(650−570+S·3.8)/(570−340)。代入得 0.052 s,与 E700 原书算例一致(本站引擎已断言复核)。
从时间上限回到浇口面积
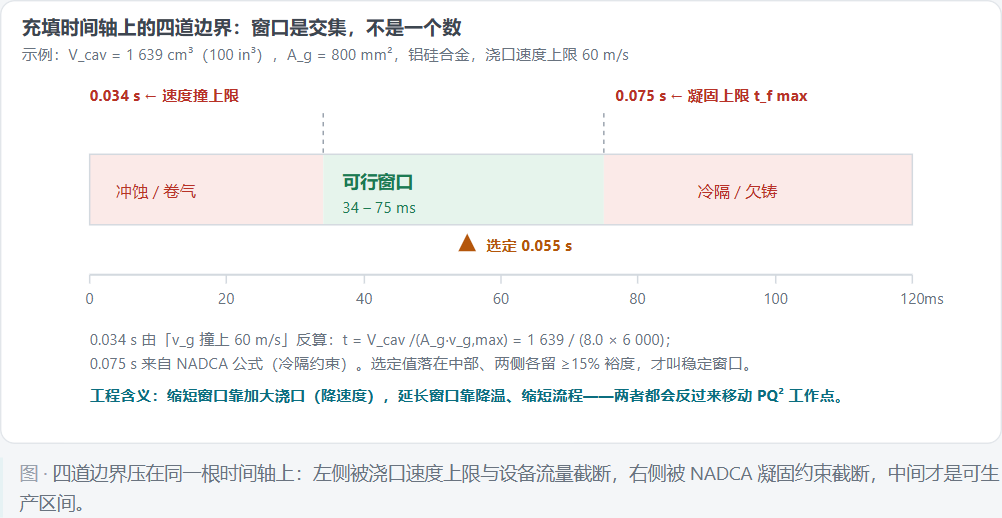
Ag,char = Vcav / (tmax·vg,min)
特征浇口面积:时间取上限、速度取下限时的理论最优浇口面积,不依赖 Cd。实际取值应向它靠拢,再由 PQ² 图校核工作点。
实用提醒
- 特征壁厚 w 取主导壁厚(铸件主体质量的壁厚),不是最薄处
- 模温 Td 每降 50°C,t_max 大约缩短 8–10%——冬天车间和夏天车间不是同一个工艺
- S 的选择对应外观要求:光滑表面(0)给的时间最短,代价是速度更高、冲蚀风险更大