📄
压铸缺陷速查手册:22 类缺陷成因与对策(北美资料精编)
缺陷分析 2026-10-27
压铸知识库 / 缺陷分析
缺陷诊断的第一步是形态判别——"孔"和"孔"不一样,治理路径完全不同。本手册精编北美资料 22 类缺陷,本篇讲最常见的一族:三种"孔"。
三孔判别(剖切/金相)
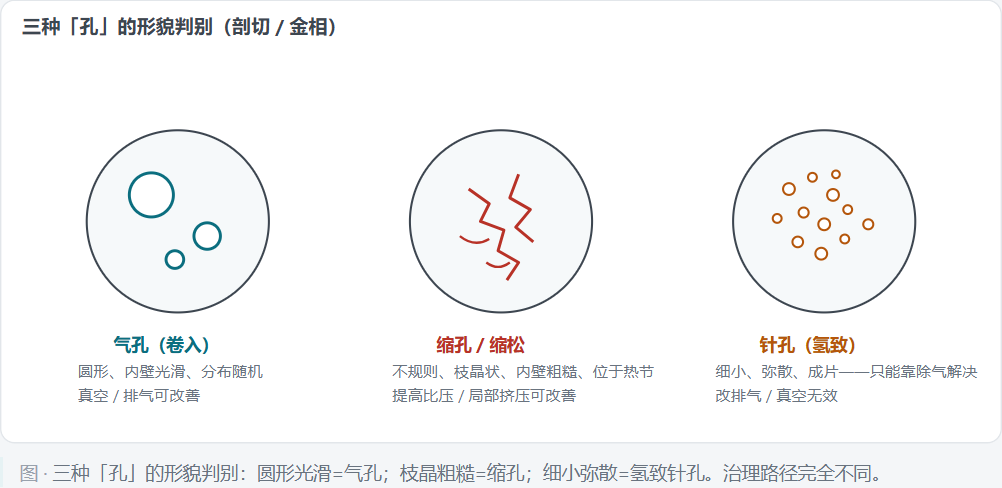
| 特征 | 气孔(卷入) | 缩孔/缩松 | 针孔(氢致) |
|---|---|---|---|
| 形貌 | 圆形、内壁光滑 | 不规则、枝晶状、内壁粗糙 | 细小、弥散、成片 |
| 位置 | 随机/末流/汇流处 | 热节、料饼末端 | 整体均匀分布 |
| 机理 | 卷气、排气不足 | 补缩链中断 | 含气量超标 |
| 对策 | 真空/排气/降速度 | 提高比压/局部挤压 | 除气/料源管控 |
一条快判规则解剖位置 → 推类型:热节中心=缩;表面下亮带=气;均匀成片=氢。再辅以含气量密度测试(RPT 减压凝固试样):密度变化大=气/氢主导;X 光:缩孔呈枝晶状、气孔呈圆形。
气孔与缩孔经常混合出现
实际铸件里二者常叠加:浇口凝固切断补缩后,被封闭的气隙既缺补缩又含卷气。顺序很重要——先解决充填(气),再解决补缩(缩),反过来的调机是白费劲。
22 类缺陷速查(本库完整收录)
北美《压铸缺陷》手册分类如下,知识库 AI 助手(Copilot)可按类检索:
| 族 | 包含缺陷 |
|---|---|
| 表面缺陷 | 流痕、冷隔、缩陷、气泡、拉伤、粘模 |
| 内部缺陷 | 气孔、缩孔、针孔、夹杂、脆性开裂 |
| 尺寸/形位 | 收缩变形、错模、飞边、欠铸 |
| 材料/工艺 | 冷豆、硬点、偏析、脱碳、时效变形 |
责任边界意识同类表象可能对应完全不同的责任方(模具设计/压铸参数/熔炼/合金料)。判别到"族"之后,用成因清单逐项排除,不要直接跳对策。
完整 22 类成因-对策矩阵见《北美压铸缺陷》原文与站内知识库检索。